

Khảo sát ảnh hưởng của một số thông số công nghệ đến đặc tính lớp thấm nitơ plasma thép SKD61 trên thiết bị NITRION
Bài báo này đề cập ảnh hưởng của 4 thông số vừa nêu lên chiều dày lớp trắng và chiều sâu lớp thấm khi thấm thép SKD61...
A study of the effect of main technological parameters on plasma nitrided layer of SKD61 steel in NITRION unit
Hoàng Vĩnh Giang, Nguyễn Văn Tư Trường ĐHBK Hà Nội
Ngày nhận bài: 22/10/2014, Ngày duyệt đăng: 6/12/2014
Tóm tắt
Thấm N plasma trên thiết bị Nitrion với phần mềm lập trình điều khiển tự động, 4 thông số công nghệ chính có ảnh hưởng quan trọng đến sự hình thành lớp thấm bao gồm nhiệt độ, thời gian, thành phần và áp suất khí thấm. Bài báo này đề cập ảnh hưởng của 4 thông số vừa nêu lên chiều dày lớp trắng và chiều sâu lớp thấm khi thấm thép SKD61. Nghiên cứu sử dụng phần mềm Minitab16 và quy hoạch thực nghiệm Taguchi L9 với 4 thông số và 3 mức gồm 9 thí nghiệm. ảnh hưởng của mỗi thông số được đánh giá dựa trên tỷ số tín hiệu-nhiễu SN: chiều sâu lớp thấm được phân tích theo tiêu chí lớn hơn tốt hơn, còn chiều dầy lớp trắng là nhỏ hơn tốt hơn. Kết quả thực nghiệm cho thấy việc ứng dụng phương pháp thực nghiệm Taguchi cho phép xác định được chế độ công nghệ hợp lý với số lượng thí nghiệm ít nhất. Khi thấm thép SKD61 với yêu cầu hạn chế lớp trắng, kết quả tốt nhất nhận được khi thấm ở 490 oC, khí thấm 20% N2 +80% H2, áp suất 3 mbar và thời gian tùy thuộc chiều sâu lớp thấm. Từ khóa: Thấm N plasma, lớp trắng, lớp thấm.Abstract
For nitriding in plasma nitriding unit NITRION with modern programmed process controls, four main process controllable parameters that mostly effect the formation of nitrided layer are temperature, time, composition and pressure of nitriding atmosphere. This paper reports the effect of these parameters on the case depth and com- pound thickness of plasma nitrided SKD61 steel. The Minitab 16 was used to design and analyse the experiments using Taguchi approach L9 with 3 levels and 4 factors. The effect of each parameter is determined by signal-to- noise ratios SN: case depth is the larger the better and compound thickness is the smaller the better. The results show the application of the Taguchi method helps to get a suitable combination of the process parameters with min- imal number of experiments. For nitriding SKD61 steel with minimal compound thickness, the process should be done at 490 oC with 20% N2 + 80% H2 under 3 mbar and time varied with the desired case depth. Key words: Plasma nitriding, compound layer, nitrided case depth. 1. Đặt vấn đề 1.1. Công nghệ thấm N plasma Thấm N plasma ứng dụng quá trình phóng điện giữa 2 điện cực trong môi trường khí chứa N2 áp suất vài mbar, vật thấm là catôt, thành lò là anôt. Phóng điện làm ion hóa khí tạo nên plasma. Plasma vừa nung nóng vật thấm vừa là nguồn cung cấp các N hoạt tính cho quá trình thấm. Khi thấm trên thiết bị NITRION, quá trình thấm được lập trình và điều khiển bằng phần mềm. Các thông số điện áp, chu kỳ xung, xung bật/tắt được lựa chọn theo kinh nghiệm trong một khoảng nhất định và phần mềm sẽ tự điều khiển tối ưu trong quá trình thấm. Nhiệt độ, thời gian, áp suất và thành phần khí thấm là 4 thông số công nghệ cần được lựa chọn hợp lý để nhận được lớp thấm theo yêu cầu. 1.2. Quy hoạch thực nghiệm bằng phương pháp Taguchi Taguchi (Nhật bản) là người đặt nền móng cho phương pháp thiết kế chắc chắn (Robust Design), cũng là người đề ra phương pháp thực nghiệm mang tên ông. Mục tiêu phương pháp Taguchi là thiết kế một quá trình/sản phẩm ít chịu ảnh hưởng bởi những yếu tố gây ra sự sai lệch về chất lượng. Mục đích là điều chỉnh các thông số đến mức tối ưu để quá trình/sản phẩm ổn định ở mức chất lượng tốt nhất. Phương pháp Taguchi sử dụng các dãy trực giao trong quy hoạch thực nghiệm. Do đó phương pháp này cho phép sử dụng tối thiểu các thí nghiệm cần thiết để để nghiên cứu ảnh hưởng của các thông số lên một đặc tính được lựa chọn nào đó của một quá trình/sản phẩm từ đó nhanh chóng điều chỉnh các thông số tiến đến tối ưu nhanh nhất. Như vậy, có thể sử dụng phương pháp Taguchi để tìm tổ hợp các thông số công nghệ thấm N plasma hợp lý với đặc tính lớp thấm theo yêu cầu. Phương pháp Taguchi sử dụng tỷ số tín hiệu/nhiễu (signal-to-noise) SN được chuyển đổi từ hàm số mất mát L = k (y-m)2, trong đó L là mất mát do sai lệch giá trị đặc tính y nhận được so với giá trị đặc tính m mong muốn, k là hằng số. Tỷ số SN được xây dựng và chuyển đổi để tính toán cho 3 trường hợp chính: - nếu giá trị đặc tính yi cần đạt “Lớn hơn tốt hơn” thì: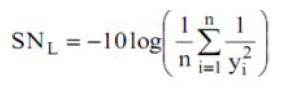 - nếu giá trị đặc tính yi cần đạt “Nhỏ hơn tốt hơn” thì:
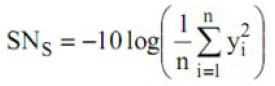 - nếu giá trị đặc tính yi cần đạt “Định mức tốt nhất” thì:
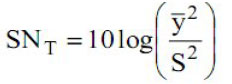 Trong đó n, S, y lần lượt là số thí nghiệm, độ lệch chuẩn và giá trị trung bình. Trong mọi trường hợp, tỷ số SN càng lớn thì đặc tính nhận được càng tốt.
Phương pháp thực nghiệm Taguchi do không sử dụng toàn bộ các tổ hợp thí nghiệm nên không đưa ra được một con số chính xác về ảnh hưởng của một thông số đầu vào nào đó đến kết quả đầu ra mà chỉ mang tính chất định hướng. Mặc dù vậy, bằng việc đánh giá qua tỷ số SN giúp những nhà công nghệ biết xu hướng và mức độ ảnh hưởng của từng thông số công nghệ đến kết quả đầu ra. Từ các nhận biết này sẽ giúp các nhà nghiên cứu nhanh chóng tìm ra các thông số công nghệ và phạm vi cần tác động để nhận được hiệu quả đầu ra tốt nhất. Trên cơ sở đánh giá ảnh hưởng riêng lẻ các thông số có thể tìm ra được tổ hợp các thông số công nghệ tối ưu cho kết quả đặc tính đầu ra mong muốn.
Nhiều nghiên cứu và ứng dụng từ những năm 1970 đã chỉ ra rằng phương pháp Taguchi có thể sử dụng cho nghiên cứu hàn lâm, cũng như cho những ứng dụng trong sản xuất, và đặc biệt phù hợp cho những người có hiểu biết hạn chế về thống kê [1-3].
1.3. Mục đích nghiên cứu
Mục đích của nghiên cứu này là sử dụng phương pháp Taguchi trợ giúp bằng phần mềm MINITAB 16 để tìm ra các thông số công nghệ hợp lý: nhiệt độ, thời gian, áp suất và thành phần khí thấm để nhận được lớp thấm mong muốn khi thấm trên thiết bị NITRION.
2. Thực nghiệm
2.1. Bố trí thí nghiệm
Thí nghiệm được tiến hành với thép SKD61 đã được tôi bằng khí nén áp suất 6 bar, nhiệt độ tôi 1030 oC, ram 2 lần 580 oC đạt độ cứng 46÷48 HRC. Mẫu có chiều dày 10 mm đường kính 30 mm được mài và đánh bóng đến độ bóng soi gương được.
Thiết bị thấm N plasma xung tường nguội NITRION có phần mềm điều khiển điện áp và đóng ngắt xung tự động. Khí thấm được cấp qua hệ thống kiểm soát lưu lượng khí điều khiển tự động, lưu lượng lít/giờ. Can K Φ1.6 mm đo nhiệt độ, cắm trực tiếp trên mẫu có kích thước tương tự mẫu thấm và đặt cố định ở một vị trí.
2.2. Xác định các thông số cần nghiên cứu
2.2.1. Xác định các đặc tính lớp thấm được nghiên cứu
Chiều dày lớp trắng z và chiều sâu lớp thấm d là 2 đại lượng phản ảnh khá chính xác hành vi và hiệu quả quá trình thấm N vì thế được lựa chọn. Chiều dày lớp trắng cần càng nhỏ càng tốt còn chiều sâu lớp thấm càng lớn càng tốt. Hai đại lượng này được xác định ở cả 3 mẫu thấm trên kính hiển vi FUTURE F700e.
2.2.2. Xác định các thông số công nghệ cần nghiên cứu
Bảng 1. Các thông số công nghệ chính trong quy hoạch
| Thông số | Các mức | ||
| Mức 1 | Mức 2 | Mức 3 | |
| Khí thấm [%] | K1 = 70 H2 + 30 N2 | K2 = 80 H2 + 20 N2 | K3 = 90 H2 + 10 N2 |
| Áp suất [mbar] | P1 = 2 | P2 = 4 | P3 = 6 |
| Thời gian [h] | H1 = 3 | H2 = 6 | H3 = 9 |
| Nhiệt độ [oC] | T1 = 490 | T2 = 520 | T3 = 550 |
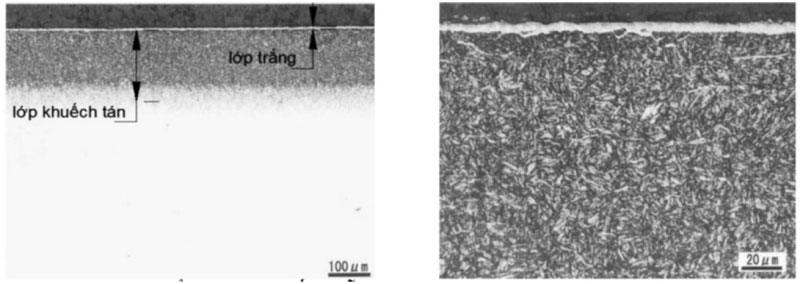 Hình 1. Tổ chức lớp thấm mẫu 30% N2 + 70% H2,6 mbar, 9 h, 550 oC[/caption]
Các thông số khác của quá trình thấm bao gồm cả vị trí đặt mẫu được coi là là các yếu tố nhiễu. Nếu quy hoạch hoàn toàn thì cần 34 = 81 thí nghiệm, đây là một số lượng lớn.
2.2.3. Quy hoạch thực nghiệm bằng phần mềm MINTAB16
Với 4 thông số và 3 mức, phần mềm này cho phép lựa chọn quy hoạch Taguchi L9 với 9 thí nghiệm (bảng 2) như là một quy hoạch chuẩn.
Bảng 2. Kết quả đo chiều dày lớp trắng và chiều sâu lớp thấm
| TT | Thông số công nghệ | Kết quả | ||||
| % N2 | P [mbar] | H [h] | T [oC] | Lớp thấm [μm] | Lớp trắng [μm] | |
|
1 |
30 | 2 | 3 | 490 | 65-80 | 1-2 |
| 2 | 30 | 4 | 6 | 520 | 105-130 | 2-4 |
| 3 | 30 | 6 | 9 | 550 | 165-185 | 3-5 |
| 4 | 20 | 2 | 6 | 550 | 130-150 | 2-3 |
| 5 | 20 | 4 | 9 | 490 | 120-140 | 0,5-1,5 |
| 6 | 20 | 6 | 3 | 520 | 75-85 | 1-2,5 |
| 7 | 10 | 2 | 9 | 520 | 135-150 | 0-0,3 |
| 8 | 10 | 4 | 3 | 550 | 85-100 | 0-0,5 |
| 9 | 10 | 6 | 6 | 490 | 90-110 |
0-0,3 |
|
Mức/Thông số |
Khí % N2 | áp suất [mbar] | Thời gian [h] |
Nhiệt độ [oC] |
|
1 |
41,05 | 40,99 | 38,11 | 39,71 |
| 2 | 41,02 | 40,90 | 41,33 | 40,77 |
| 3 | 40,72 | 40,90 | 43,35 | 42,30 |
| Delta | 0,33 | 0.09 | 5,25 | 2,59 |
| Xếp hạng | 3 | 4 | 1 |
2 |
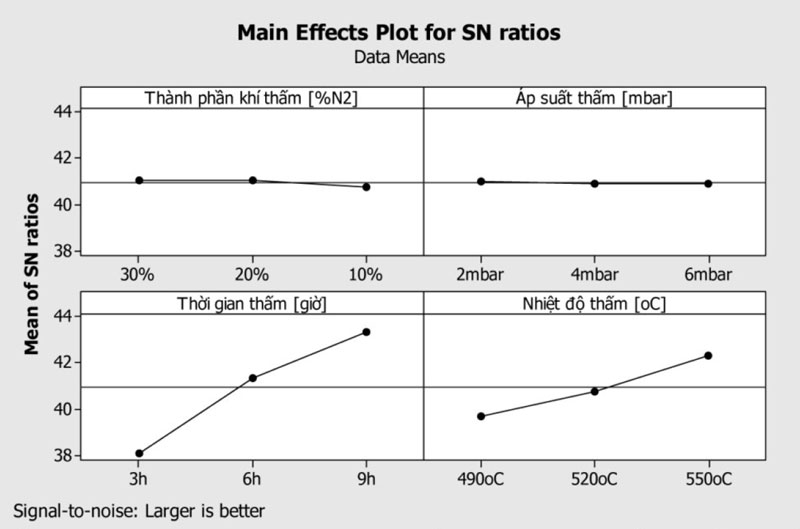 Hình 2. Đồ thị ảnh hưởng của 4 thông số theo 3 mức đến chiều sâu lớp thấm[/caption]
3.2. Đánh giá kết quả thấm
3.2.1. Chiều sâu lớp thấm
Sử dụng phần mềm Minitab 16 chúng ta có được bảng tính toán SN theo từng mức, đánh giá và xếp hạng các thông số công nghệ theo tiêu chí lớn hơn tốt hơn (bảng 3). Đồ thị mô tả ảnh hưởng của các mức thông số theo tỷ số SN được thể hiện trên hình 2.
Dựa vào đồ thị có thể phân tích đánh giá ảnh hưởng của các thông số công nghệ đến chiều sâu lớp thấm như sau: thời gian và nhiệt độ ảnh hưởng lớn nhất (xếp thứ 1 và 2), nhiệt độ càng cao, thời gian càng dài thì chiều sâu càng lớn, điều này có thể giải thích đơn giản bằng định luật khuếch tán.
Thành phần khí thấm (xếp thứ 3) ảnh hưởng chủ yếu trong khoảng từ 10% N2 đến 20% N2 (đồ thị dốc), còn trong khoảng 20÷30% N2 mức độ tăng không đáng kể, có thể thấy hàm lượng N2 lớn hơn thì chiều sâu tốt hơn (lớn hơn). Điều này cho thấy, nếu cần chọn % N2 thấp (cần hạn chế lớp trắng) ta có thể chọn N2 xung quanh 20% mà không ảnh hưởng nhiều đến chiều sâu lớp thấm.
Áp suất thấm (xếp thứ 4) hầu như không ảnh hưởng đến chiều sâu lớp thấm, tuy nhiên có xu hướng chiều sâu tăng khi áp suất tăng trong khoảng nghiên cứu 2÷6 mbar.
3.2.2. Chiều dày lớp trắng
Với tiêu chí nhỏ hơn tốt hơn, sử dụng phần mềm Minitab 16 ta có đồ thị trên hình 3. Tỷ số SN của từng thông số theo từng mức, đánh giá và xếp hạng như bảng 4.
[caption id="attachment_1484" align="aligncenter" width="800"]
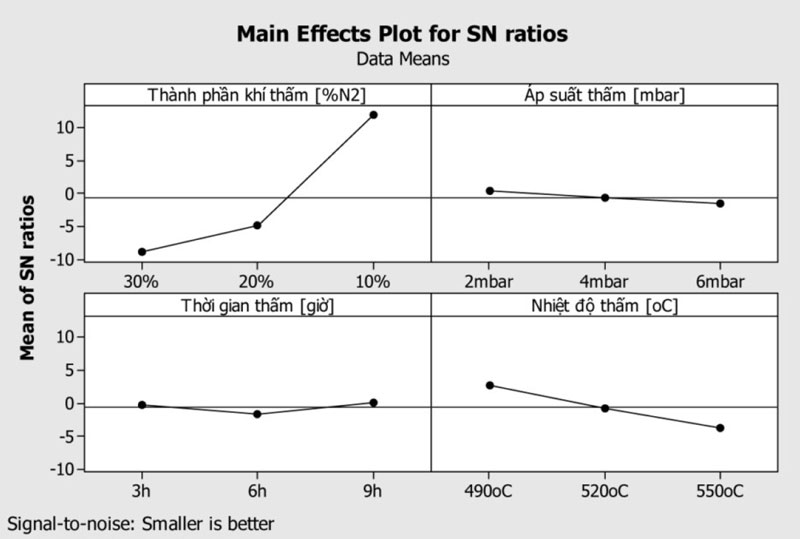 Hình 3. Đồ thị ảnh hưởng của 4 thông số theo 3 mức đến chiều dày lớp trắng[/caption]
Bảng 4. Tỷ số SN của 4 thông số theo 3 mức và xếp hạng theo tiêu chí nhỏ hơn tốt hơn
|
Mức/Thông số |
Khí % N2 | áp suất [mbar] | Thời gian [h] | Nhiệt độ [oC] |
|
1 |
-8,7613 | 0,4531 | -0,1805 | 2,8398 |
| 2 | -4,8971 | -0,6461 | -1,5538 | -0,7084 |
| 3 | 11,9889 | -1,4766 | 0,0648 | -3,8009 |
| Delta | 20,7502 | 1,9297 | 1,6185 |
6,6407 |
| Xếp hạng | 1 | 3 | 4 |
2 |
- S. Phadke, Quality Engineering Using Robust Design, PTR Printice - Hall, Inc, 1989
- S. Karna, Application of Taguchi Methode in Indian Industry, International Journal of Emerging Technology and Advanced Engineering, Vol.2 (11), 2012, p.387-391
- Design of Experiments (DOE) Using the Taguchi Approach, www.nutek-us.com/DOE_
- A. Hruby, Iontova Nitridace V Praxi, SNTL Praha, 1989
- Y. Sun, Plasma surface engineering of low alloy steel, Materials Science and Engineering, A224, 1991, p.419-434
- David Pye, Practical Nitriding and Ferritic Nitrocarburizing, www.asminternational.org