

Nghiên cứu ảnh hưởng của phương pháp phun bi đến tổ chức tế vi và cơ tính của thép AISI 4340
Trong bài báo này, thép hợp kim thấp AISI 4340 được lựa chọn là vật liệu để nghiên cứu và sẽ trình bày các nghiên cứu thực nghiệm thăm dò để tìm hiểu ảnh hưởng của các thông số vận hành của phương pháp phun bi với loại bi là S230 được thực hiện dưới nhiều mức áp suất khác nhau, đến tổ chức tế vi, độ cứng bề mặt, phân bố độ cứng theo chiều sâu, hệ số ma sát, và độ nhám bề mặt của vật liệu...
The effects of shot peening process on the microstructure and the mechanical properties of AISI 4340 steel
PHẠM QUANG TRUNG Khoa Cơ khí, Trường Đại học Bách Khoa, ĐHQG-HCM, 268 Lý Thường Kiệt, Phường 14, Quận 10, TP. Hồ Chí Minh *Email: quangtrung@hcmut.edu.vn
Ngày nhận bài: 25/10/2018, Ngày duyệt đăng: 4/12/2018
TÓM TẮT
Phun bi là một phương pháp biến dạng nguội được sử dụng rộng rãi để thay đổi tổ chức tế vi trên lớp bề mặt vật liệu và nâng cao cơ tính của các chi tiết cơ khí quan trọng trong ngành ô tô, tàu thủy và hang không. Bài báo này trình bày ảnh hưởng của quá trình phun bi bằng hạt bi S230 đến tổ chức tế vi, cơ tính của chi tiết làm bằng thép AISI 4340. Kết quả thí nghiệm cho thấy tổ chức tế vi, độ nhám, độ cứng và hệ số ma sát của thép bị ảnh hưởng mạnh mẽ bởi quá trình phun bi. Áp suất phun càng lớn thì mức độ ảnh hưởng đó càng rõ ràng. Từ khóa: Phun bi, tổ chức tế vi, thép AISI 4340, cơ tính.ABSTRACT
Shot peening is well known as a cold deformation process which is widely employed to change microstructure on the surface and to improve mechanical properties of important mechanical parts used in automotive industry, ship building, and aerospace. This paper presents the effect of shot peening process with media S230 on the microstrure and mechanical properties of the AISI 4340 steel. The results show that the shot peening process has a significant effect on the microstrure, hardness, areal surface roughness and friction coefficient of material. The higher pressure causes the higher influence. Keywords: Shot peening, microstructure, AISI 4340 steel, mechanical properties. 1. ĐẶT VẤN ĐỀ Phun bi là một phương pháp biến dạng nguội, được sử dụng để nâng cao cơ tính của vật liệu, đặc biệt là nâng cao độ bền mỏi cho chi tiết [1, 2]. Phương pháp này gây ra một lượng ứng suất nén dư ngay dưới bề mặt của vật liệu. Ngày nay, phương pháp này được sử dụng rộng rãi trong công nghiệp cơ khí chính xác, từ hàng không, ô tô đến các chi tiết máy quan trọng [3-5]. Hình 1 trình bày sơ đồ nguyên lý phương pháp phun bi, trong đó một lượng lớn các hạt bi chuyển động với vận tốc rất lớn từ đầu phun va đập vào bề mặt vật liệu gây ra biến dạng dẻo và từ đó tạo nên ứng suất dư bên trong vật liệu [6]. Bề mặt vật liệu sau khi được phun sẽ bị biến cứng, nén và độ nhám bề mặt tăng lên. [caption id="attachment_2721" align="aligncenter" width="500"] Hình 1. Sơ đồ nguyên lý phương pháp phun bi bằng khí nén [1][/caption]Phun bi là một phương pháp phức tạp và đòi hỏi độ chính xác rất lớn, trong đó chất lượng cơ tính của chi tiết được gia công phải được kiểm soát một cách chặt chẽ vì đây là phương pháp gia công tinh, thậm chí nó chỉ được dùng sau khi chi tiết đã được đánh bóng. Để kiểm soát quá trình phun bi, phải kiểm soát các thông số công nghệ như: vận tốc phun, kích thước và hình dạng hạt phun, áp suất đầu phun, độ cứng hạt phun, tính chất vật liệu của chi tiết. Hiệu quả của phương pháp phun bi được kiểm soát cơ bản qua hai thông số chính là cường độ và mức độ bao phủ. Cường độ phun bi là một thông số xác định năng lượng của dòng hạt phun tác động lên bề mặt vật liệu, và được đo bằng dụng cụ tên gọi là thanh đo Almen. Mức độ bao phủ là tỉ lệ phần trăm giữa diện tích bề mặt đã được phun bi và diện tích ban đầu của chi tiết. Hình 2 trình bày một trong những ứng dụng của phương pháp phun bi là làm tăng độ bền mỏi cho các chi tiết bánh răng (nằm ở các vị trí quan trọng trong cơ cấu máy). Sau khi phun bi, tuổi thọ của chi tiết bánh răng có thể tăng lên từ 2 đến 3 lần.
[caption id="attachment_2720" align="aligncenter" width="300"]
 Hình 2. Phun bi lên chi tiết bánh răng để tăng độ bền mỏi [7][/caption][caption id="attachment_2719" align="aligncenter" width="238"]
 Hình 3. Hệ thống máy phun bi hoàn chỉnh trong cơ khí chính xác [7][/caption]Hình 3 trình bày một hệ thống phun bi hoàn chỉnh được sử dụng trong ngành cơ khí chính xác: thiết bị phun bi thép 5 trục của công ty Progressive® Surface (Hoa Kỳ). Nó khác hoàn toàn với thiết bị máy phun cát dùng để làm sạch chi tiết đúc sau khi gia công, tuy về mặt nguyên lý hoạt động của hai thiết bị đó có phần giống nhau. Thiết bị này chuyên dùng để phun bi tăng độ bền mỏi cho các chi tiết trong ngành hàng không, và các chi tiết máy quan trọng.
Các nghiên cứu lý thuyết và thực nghiệm đã chỉ ra rằng hầu hết các hư hỏng của chi tiết máy do mỏi đều bắt đầu từ trên bề mặt hoặc tại lớp vật liệu ngay dưới bề mặt của chi tiết, sau đó vết nứt sẽ phát triển và phá hủy toàn bộ sản phẩm. Do vậy, phương pháp phun bi sẽ tạo ra một lượng ứng suất nén dư ngay trên bề mặt của vật liệu nhằm hạn chế không cho vết nứt tế vi xuất hiện trên bề mặt và ngăn chặn sự phát triển của vết nứt dẫn đến phá hủy vật liệu [8, 9]. Nghiên cứu của Bagherifard [10, 11] và Miková [12] chỉ ra rằng, do phương pháp phun bi đã tạo ra một lớp ứng suất dư nén lớn ở ngay bên dưới của bề mặt vật liệu nên đã làm giảm đi sự hình thành các vết nứt tế vi và làm tăng độ bền mỏi của chi tiết.
Ở nước ta hiện nay, gia công cơ khí là một lĩnh vực có thị phần rất lớn. Tuy nhiên, đa số gia công cơ khí hiện nay là gia công truyền thống, giá trị thặng dư tạo ra không lớn. Phương pháp phun bi là một phương pháp được sử dụng cho ngành cơ khí chính xác để nâng cao tuổi thọ cho các chi tiết cơ khí cực kỳ quan trọng trong ngành hàng không và sản xuất ô tô. Do vậy, việc nghiên cứu công nghệ này sẽ đặt nền tảng cần thiết cho việc áp dụng công nghệ vào sản xuất cơ khí chính xác ở nước ta trong thời gian tới.
Thép là hợp kim có cơ tính tổng hợp cao, có thể chịu tải trọng rất nặng và phức tạp, là vật liệu được sử dụng rộng rãi và quan trọng nhất trong lĩnh vực cơ khí. Trong các loại thép, thép hợp kim thấp AISI 4340, là loại thép có độ bền rất cao và khả năng biến dạng tốt [13]. Thép AISI 4340 được sử dụng rộng rãi trong chế tạo các bánh răng và trục truyền động của động cơ điện, càng hạ cánh máy bay, các thiết bị dụng cụ trong máy móc, ô tô, và các thành phần cấu trúc khác [7, 14, 15].
Trong bài báo này, thép hợp kim thấp AISI 4340 được lựa chọn là vật liệu để nghiên cứu. Trong bài này sẽ trình bày các nghiên cứu thực nghiệm thăm dò để tìm hiểu ảnh hưởng của các thông số vận hành của phương pháp phun bi với loại bi là S230 được thực hiện dưới nhiều mức áp suất khác nhau, đến tổ chức tế vi, độ cứng bề mặt, phân bố độ cứng theo chiều sâu, hệ số ma sát, và độ nhám bề mặt của vật liệu. Kết quả ban đầu của thí nghiệm thăm dò này sẽ cung cấp các dữ liệu cần thiết để xây dựng mô hình mô phỏng và tối ưu hóa các thông số thực nghiệm cho các nghiên cứu tiếp theo.
2. THỰC NGHIỆM
2.1. Vật liệu
Thành phần hóa học của thép hợp kim thấp AISI 4340 theo % khối lượng được trình bày trong bảng 1.
Bảng 1. Thành phần hóa học của thép AISI 4340 (% khối lượng)
| C | Si | Mn | Cr | Ni | Mo |
| ≈0,34 | ≈0,25 | ≈0,50 | ≈0,90 | ≈1,55 | ≈0,25 |
| Mẫu | Áp suất (kPa) |
| S230-10 | 68,9 |
| S230-20 | 137,9 |
| S230-30 | 206,8 |
| S230-40 | 275,8 |
| S230-50 | 344,7 |
| S230-60 | 413,7 |
| S230-70 | 482,6 |
| S230-80 | 551,6 |
 Hình 4. Phun bi: (a) Chi tiết và đồ gá, và (b) Chi tiết và đồ gá được gắn trên bàn xoay bên trong buồng phun bi của máy phun bi[/caption]
[caption id="attachment_2717" align="aligncenter" width="500"]
 Hình 5. Hình dạng của viên bi thép S230[/caption]
Hình 5 cho thấy về hình dạng của viên bi thép S230 được sử dụng để phun trên bề mặt thép. Các viên bi này có kích thước tương ứng là 600 µm, độ cứng khoảng 58±2 HRC và được chế tạo từ thép SAE J444. Trong loạt thí nghiệm này đã sử dụng bi thép S230, đây là loại bi và kích thước thông dụng được sử dụng rộng rãi trong các nhà máy cơ khí phun bi.
2.3. Kiểm tra tổ chức tế vi và cơ tính vật liệu
Trong nghiên cứu này kính hiển vi điện tử quét (JEOL®, JSM-5600LV) được sử dụng để quan sát bề mặt của chi tiết trước và sau khi phun bi, đồng thời kính hiển vi quang học (Zeiss®, Axioskop 2, JVC) được sử dụng để quan sát tổ chức tế vi mặt cắt ngang của chi tiết sau khi thực hiện phun bi.
Ngoài ra, để đo hình thái và độ nhám bề mặt, máy đo hình thái bề mặt đầu tiếp xúc (Taylor Hobson Talyscan® 150) với đầu dò là mũi kim cương có đường kính 4 µm đã được sử dụng. Để đảm bảo độ chính xác và hội tụ của phép đo, trên mỗi chi tiết, đã được đo 5 lần và lấy giá trị trung bình, độ nhám bề mặt được đo là độ nhám trung bình (Sa), chiều cao lớn nhất của đỉnh (Sp), độ sâu lớn nhất (Sv) và chiều cao tối đa của bề mặt (Sz) (theo tiêu chuẩn ISO 25178-2) [16].
Để đo độ cứng bề mặt của chi tiết, máy đo độ cứng Vickers (Future-tech®, FM-300e) được sử dụng với tải trọng là 100 g. Để đảm bảo độ chính xác của phép đo, mỗi chi tiết được đo 20 lần và lấy giá trị trung bình. Ngoài ra, để đo sự thay đổi độ cứng của chi tiết từ bề mặt ngoài vào lớp bên trong, chi tiết được đo độ cứng dọc theo mặt cắt ngang bằng máy đo độ cứng Nanoindenter Agilent®, G2000, với khoảng cách của các điểm đo là 20 µm.
Để đo hệ số ma sát thay đổi sau quá trình phun bi, trong thí nghiệm này, máy đo hệ số ma sát Micro-Tribometer (CSM®) được sử dụng với viên bi có đường kính 6 mm làm từ vật liệu thép 100Cr6 chuyển động trượt trên bề mặt chi tiết với vận tốc 50 mm/s với áp lực tác dụng là 5 N. Hệ số ma sát đo được tính giá trị trung bình của 3 lần đo, giá trị mỗi lần đo hệ số ma sát được đo khi viên bi chuyển động trượt trên bề mặt chi tiết 40000 vòng.
3. KẾT QUẢ VÀ THẢO LUẬN
Hình 6 trình bày bề mặt của chi tiết trước và sau khi phun bi với các điều kiện phun khác nhau. Hình 6a cho thấy bề mặt ban đầu của chi tiết đã được mài tương đối phẳng. Sau khi được phun bi với áp suất 68,9 kPa, thì độ bao phủ phần diện tích được phun bi là khoảng 60 % (hình 6b), sau đó độ bao phủ này tăng lên khoảng 80 % khi phun với áp suất 137,9 kPa (hình 6c) và đạt mức 98 % ở áp suất 206,8 kPa (hình 6d). Mức bao phủ này đạt được hoàn toàn khi áp suất phun từ 275,8 kPa trở lên (hình 6d và e).
[caption id="attachment_2716" align="aligncenter" width="500"]
 Hình 6. Ảnh hiển vi điện tử quét bề mặt của các chi tiết: (a) Ban đầu, (b) S230-10, (c) S230-20, (d) S230-30, (e) S230-40, và (f) S230-80[/caption]
Tổ chức tế vi của mặt cắt ngang chi tiết trước và sau khi phun bi được trình bày trên hình 7. Sau khi cắt, chi tiết được mài bóng và đem tẩm thực bằng dung dịch hóa học gồm có 4 % nital và 2 % picral, khi quan sát trên kính hiển vi quang học, các hạt màu sáng là hạt ferit (α) còn hạt màu tối là peclit. Kích thước của hạt ferit ban đầu là khoảng 3 µm, và kích thước hạt ferit ở các lớp gần bề mặt của chi tiết sau khi đã phun bi là nhỏ hơn 1 µm, và khi áp suất phun tăng lên thì kích thước hạt ferit nhỏ lại.
 Hình 8 trình bày các thông số độ nhám bề mặt của các chi tiết trong điều kiện phun bi dưới các áp suất khác nhau. Độ nhám trung bình Sa cho thấy độ nhám tăng lên khi phun bi với áp suất lớn hơn, với gia trị Sa lớn nhất là 10 µm khi phun bi dưới áp suất 551,6 kPa. Thông số độ nhám chiều cao lớn nhất Sp và độ sâu lớn nhất Sv cũng có cùng xu hướng tăng giống Sa. Mức độ tăng của Sp và Sv liên quan tới sự va chạm của viên bi tới bề mặt, khi áp suất phun bi tăng lên thì sự va chạm này sẽ tạo ra các vết lõm sâu hơn trên bề mặt làm tăng mạnh giá trị Sv, đồng thời nó cũng làm biến dạng bề mặt vật liệu để tạo ra các đỉnh mới cao hơn (Sp). Giá trị Sz là tổng của Sp và Sv do vậy khi cả Sp và Sv đều tăng thì giá trị Sz cũng tăng nhanh theo chiều tăng của áp suất phun bi.
[caption id="attachment_2714" align="aligncenter" width="329"]
 Hình 9. Độ cứng bề mặt của chi tiết trước và sau khi phun bi dưới nhiều điều kiện áp suất[/caption]
Hình 9 thể hiện độ cứng bề mặt của các chi tiết trước và sau khi phun bi, do quá trình biến cứng diễn ra, độ cứng bề mặt của chi tiết tăng lên khi áp suất phun bi tăng lên. Độ cứng bề mặt của chi tiết ban đầu khoảng 3,12 ± 0,08 GPa, trong khi độ cứng bề mặt lớn nhất của loạt thí nghiệm là 4,11 ± 0,25 ứng với áp suất phun lớn nhất là 551,6 kPa. Cũng do hiện tượng biến cứng trong quá trình biến dạng dẻo mà không chỉ lớp vật liệu bên ngoài bị tăng độ cứng mà các lớp vật liệu bên trong liền kề cũng tăng lên.
[caption id="attachment_2713" align="aligncenter" width="400"]
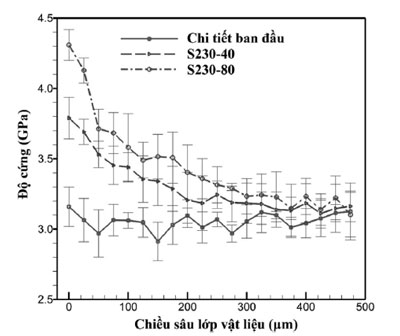 Hình 10. Độ cứng phân bố theo chiều sâu lớp vật liệu khi được phun bi dưới nhiều điều kiện áp suất[/caption]
Hình 10 cho thấy, độ cứng đạt giá trị lớn nhất ở lớp bên ngoài cùng và độ cứng sẽ giảm dần cùng với chiều sâu của lớp bề mặt, độ cứng sẽ tiệm cận giá trị của lớp vật liệu nền khi độ sâu lớp vật liệu là khoảng 500 µm. Điều đó cũng cho thấy, trong loạt thí nghiệm này, mức độ ảnh hưởng của quá trình phun bi diễn ra ở trong vùng vật liệu có chiều sâu khoảng tối đa 500 µm tính từ bề mặt của vật liệu.
[caption id="attachment_2725" align="aligncenter" width="400"]
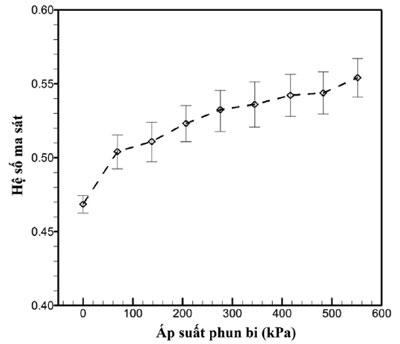 Hình 11. Hệ số ma sát trên bề mặt của chi tiết khi được phun bi dưới nhiều điều kiện áp suất[/caption]
Hệ số ma sát trên bề mặt của chi tiết cũng được đo và so sánh trước và sau khi phun bi, được thể hiện trên hình 11. Kết quả kiểm tra cho thấy, khi ứng suất phun bi là 0 kPa (tức là chi tiết ban đầu) thì hệ số ma sát là nhỏ nhất là là khoảng 0,47 và đạt giá trị lớn nhất là 0,55 khi ứng suất phun bi đạt giá trị lớn nhất trong loạt thí nghiệm.
Giá trị ma sát tăng lên là hệ quả của sự gia tăng độ nhám bề mặt sau khi phun bi, việc hình thành các lõm và các đỉnh vật liệu sau quá trình va chạm giữa bi và bề mặt tạo ra các nhấp nhô trên bề mặt chi tiết đã ngăn cản quá trình chuyển động trượt nên làm gia tăng hệ số ma sát.
4. KẾT LUẬN
Tổ chức tế vi, cơ tính và hệ số ma sát của thép AISI 4340 được phun bi dưới nhiều mức áp suất khác nhau đã được nghiên cứu, đánh giá và so sánh một cách có hệ thống. Một số kết luận sau được rút ra là:
- Khi áp suất phun thấp (68,9 kPa và 137,9 kPa) thì mức độ bao phủ của quá trình phun là chưa hoàn toàn, chi tiết phun không đạt yêu cầu. Do vậy áp suất phun trong loạt bài này phải từ tối thiểu là 275,8 kPa để toàn bộ bề mặt chi tiết được phun bi hoàn toàn.
- Độ cứng lớp bề mặt của chi tiết tăng lên do quá trình biến cứng của biến dạng dẻo, độ cứng tăng lên khi áp suất phun tăng. Lớp vật liệu ở gần bề mặt có độ cứng lớn nhất và giảm dần theo chiều sâu lớp bề mặt. Chiều dày tối đa vùng vật liệu ảnh hưởng của quá trình phun ghi nhận được là 500 µm.
- Tổ chức tế vi của lớp kim loại bề mặt và vùng gần bề mặt bị ảnh hưởng của quá trình phun bi. Cụ thể là kích thước hạt giảm đi đáng kể khi áp suất phun bi tăng lên, và các hạt nhỏ phân bố ở gần bề mặt trong khi các hạt lớn hơn phân bố bên trong (do cách xa hơn vùng biến dạng).
- Độ nhám bề mặt tăng nhanh ở các thông số Sa, Sp, Sv, Sz khi áp suất tăng nhanh. Độ nhám bề mặt tăng nhanh là nhân tố chính làm cho hệ số ma sát của chi tiết tăng lên khi áp suất phun bi gia tăng.
Kết luận chung cho thấy tổ chức tế vi, độ nhám, độ cứng và hệ số ma sát của thép bị ảnh hưởng mạnh của quá trình phun bi. Áp suất phun càng lớn thì mức độ ảnh hưởng càng rõ ràng. Do vậy, các thí nghiệm thăm dò này đã cung cấp các giá trị rất có ý nghĩa để cung cấp số liệu ban đầu cho mô hình mô phỏng quá trình phun bi và là tiền đề cho việc tìm hiểu và tính toán quy hoạch thực nghiệm nhằm tìm thông số phun bi tối ưu cho kết quả mong muốn.
LỜI CẢM ƠN
Nghiên cứu được tài trợ bởi Trường Đại học Bách Khoa - ĐHQG-HCM trong khuôn khổ Đề tài mã số T-CK-2018-02.
TÀI LIỆU TRÍCH DẪN
- S. Baiker, Shot peening: a dynamic application and its future, fourth ed., ISBN 9783033020269, Metal Finishing News, Wetzikon, Switzerland, 2014.
- Y. Harada, K. Fukaura; Influence of shot peening on surface characteristics of high speed steel, Steel Research International, 79, 2008, 57-64.
- S.E. Homer, R.D. Van Luchene; Aircraft wing skin contouring by shot peening, Journal of Materials Shaping Technology, 9, 1991, 89-101.
- M. Kobayashi, T. Makino, Y. Kurihara, Y. Murakami, T. Toriyama, R. Ebara; Fatigue strength prediction of auto- mobile suspension spring steels. Explicit analysis of nonmetallic inclusions, shot peening, decarburized layer, sur- face roughness and corrosion pits, American Society of Mechanical Engineers, Materials Division, 1991, 171-183.
- H. Bae, Experimental Study of Shot Peening Process and its Effects on High Cycle Fatigue in Aero Space Materials, Ph.D. Dissertation, University of Washington, 2011.
- S. Bagheri, M. Guagliano; Review of shot peening processes to obtain nanocrystalline surfaces in metal alloys, Surface Engineering, 25, 2009, 3-14.
- Shot peening applications, Metal Improvement Company Inc, 2001.
- J. Schijve, Fatigue of Structures and , Dordrecht: Springer Netherlands, ISBN 9781402068089, 2009.
- C. Bathias, A. Pineau, Fatigue of Materials and Structures: Applications to Design and Damage, ISBN 9781118616994, London, Wiley, 2013.
- S. Bagherifard, I. Fernández Pariente, R. Ghelichi, M. Guagliano; Fatigue properties of nanocrystallized sur- faces obtained by high energy shot peening, Procedia Engineering, 2, 2010, 1683-1690.
- S. Bagherifard, M. Guagliano; Fatigue behavior of a low-alloy steel with nanostructured surface obtained by severe shot peening, Engineering Fracture Mechanics, 81, 2012, 56-68.
- K. Miková, S. Bagherifard, O. Bokuvka, M. Guagliano, L. Trško; Fatigue behavior of X70 microalloyed steel after severe shot peening, International Journal of Fatigue, 55, 2013, 33-42.
- H. J. C. Voorwald, M. P. Silva, M. Y. P. Costa, M.O.H. Cioffi; Improvement in the fatigue strength of chromi- um electroplated AISI 4340 steel by shot peening, Fatigue & Fracture of Engineering Materials & Structures, 32, 2009, 97-104.
- D. Kirk, Shot peening, Aircraft Engineering and Aerospace Technology, 71, 1999, 349-361.
- L. Trško, O. Bokůvka, F. Nový, M. Guagliano; Effect of severe shot peening on ultra-high-cycle fatigue of a low-alloy steel, Materials and Design, 57, 2014, 103-113.
- Geometrical Product Specifications (GPS) - Surface Texture: Areal - Part 2: Terms, Definitions and Surface Texture Parameters, International Organization for Standardization, Geneva, Switzerland, Standard No. ISO 25178-2, 2012.